


En fabrikkstans på grunn av en sprukket rull koster mer enn bare nedetiden. Da rullen var planlagt for rekondisjonering, men vedlikeholdsplanen falt på etterskudd, påvirker kjedereaksjonen støping, valsing og etterbehandling. De fleste valseverk har ikke mangel på vedlikeholdsarbeid, men de mangler ofte et tydelig valsevedlikeholdsprogram som justerer utstyrskapasiteten med produksjonsprioriteringer. Et formelt program endrer spørsmålet fra "hvilken rull mislykkes neste" til "hvilken rull får service før den svikter, og hvilke maskiner som utfører den tjenesten pålitelig."
Et praktisk rullvedlikeholdsprogram er ikke en vegg av prosedyrer. Det er et beslutningsrammeverk som hjelper et stålverk med å beskytte sine høyest verdifulle valser, planlegge riktig service til rett tid og velge maskinverktøy som faktisk kan gjenopprette en valse til dens tiltenkte toleranse og overflatetilstand.
Uventede rullefeil er ofte et symptom på en uformell vedlikeholdstilnærming. Hvis ruller bare byttes ut når en sprekk oppstår eller en overflatedefekt oppdages, absorberer møllen hele innvirkningen på produksjon, produktkvalitet og lagerkostnader. Alternativet er å planlegge for rulleslitasje, spore den systematisk og skaffe utstyret som trengs for å motvirke det før det forstyrrer en rulleplan.
En rull er ikke et forbruksmateriale i samme forstand som et skjæreinnsats eller et lager. Det er en tung, høyverdig komponent hvis levetid avhenger av flere samvirkende faktorer: rullelast, hastighet, temperatur, materialsammensetning og kvaliteten på rekondisjoneringsarbeidet. Realistisk vedlikeholdsplanlegging begynner med å spore disse variablene for hver kritisk rulle i linjen. Uten registrering av rullehistorie er hver vedlikeholdsbeslutning omtrentlig, og konsekvensene av denne tilnærmingen kan nå produksjonen til hele fabrikken.
Ett eksempel: en arbeidsvalse som ikke overvåkes nøye kan utvikle en overflatedefekt som fortsatt er liten nok til å bli korrigert ved en lett slipepasning. Hvis den fanges sent, krever den samme rullen langt mer materialfjerning, noe som forkorter dens brukbare diameter, reduserer antall gjenværende rekondisjoneringssykluser, og til slutt gjør utskifting nødvendig raskere. Et riktig kjørt rullevedlikeholdsprogram endrer dette mønsteret ved å sette inspeksjonsintervaller basert på reelle driftsdata i stedet for en vag tidsplan som for lett skyves til side.
Konvertering fra kjøre-til-feil-atferd til planlagt vedlikehold gir en mølle en forutsigbar oversikt over rulletilgjengelighet. I et tungt stålmiljø har hvert uventet rulleskifte en kostnad som strekker seg utover vedlikeholdsmannskapet. Nedstengningen kan også avbryte en tandemlinje, forsinke støpeplanen eller kreve ytterligere oppvarming av plater. Med et planlagt program blir disse hendelsene en del av brukets driftskalender i stedet for nødsituasjoner som tar opp ledelsestid hver uke.
Et lydprogram kopieres ikke fra et annet anlegg. Den tar hensyn til valsepopulasjonen, de spesifikke slitasjemønstrene til møllen, tilgjengelig maskineringskapasitet og de kommersielle begrensningene til produktet som valses. Kjernestrukturen inkluderer generelt fire elementer: rullebeholdning og klassifisering, valg av vedlikeholdsstrategi, inspeksjon og tilstandsovervåking, og utførelse med dedikert utstyr.
Det første trinnet er å vite hvilke ruller som har høyest risiko. En rull kan være kritisk fordi den direkte påvirker båndkvaliteten, eller fordi den er den dyreste varen i sin gruppe, eller fordi den krever lang leveringstid. Start med en klassifiseringstabell basert på verdi og vanskelighetsgrad for erstatning. Den enkle matrisen gjør det mulig å konsentrere ressursene der feil ville forårsake størst tap.
| Klassifisering | Slitasje alvorlighetsgrad | Erstatningskostnad | Anbefalt vedlikeholdstilnærming |
|---|---|---|---|
| Kritisk rulle | Høy og hyppig | Høy | Inspiser med faste intervaller; reparere umiddelbart når toleransegrensen er nær |
| Standard arbeidsrull | Moderat og forutsigbart | Moderat | Forebyggende rekondisjonering basert på produsert tonnasje |
| Backup-rull | Lav, men lang syklus | Veldig høy | Tilstandsbasert overvåking med planlagt langsyklusservice |
| Reserverull | Variabel | Lavt | Roter i bruk under rekondisjonering av primærrullen |
Ikke alle rundstykker skal vedlikeholdes på samme måte. I vedlikeholdsterminologi er det flere brede strategier:
I mange fabrikker fungerer et lagdelt system best. Høyverdi backup-ruller kan overvåkes med en tilstandsbasert tilnærming, arbeidsruller med sterk slitasjehistorikk kan følge forebyggende intervaller, og lavverdi-ruller som har liten effekt på sluttproduktet kan betjenes på reaktiv basis. Poenget er ikke å velge den mest avanserte strategien for hver rull, men å bruke vedlikeholdstimer der de har størst effekt.
En av de mest praktiske delene av et rullevedlikeholdsprogram er å definere grensene som utløser service. For eksempel, hvis en arbeidsrulle har en diametertoleranse på 0,05 mm og en overflateruhetsgrense på Ra 0,4 μm, må disse tallene skrives ned og matches med målekapasiteten til butikken. Det samme gjelder retthet og konsentrisitet. Det bør velges toleranser som møllens egen valsemølle eller dreiebenk konsekvent kan oppnå, ikke verdier som er teknisk ønskelige, men driftsmessig utenfor rekkevidde.
Etablering av klare akseptverdier forhindrer et felles argument mellom produksjons- og vedlikeholdsteam: ønsket om å kjøre en rull lengre versus behovet for å holde overflatekvaliteten stabil. Når tallene er definert i programmet, erstattes forhandlinger med rutinemessig praksis.
En vedlikeholdsplan er bare så effektiv som utstyret som brukes til å utføre den. Når en rull fjernes fra linjen, må den snus, slipes eller regenereres til en tilstand som er nær en ny rull. For et stålverk betyr dette ofte å bearbeide store, harde eller komplekse deler med svært trange toleranser. Utstyret i bruk kan være så enkelt som en vanlig dreiebenk som betjenes av en dyktig håndverker, eller så integrert som et CNC-system som holder diameter og overflatefinish innenfor strengt kontrollerte grenser. Valget påvirker både konsistensen til restaurerte ruller og tiden som kreves for hver rekondisjoneringssyklus.
Grov- og sluttdreiing av ruller er sentralt i rekondisjoneringsprosessen. En dedikert CNC rulledreiebenk kan fjerne det skadede laget med forutsigbar dimensjonsnøyaktighet, samtidig som den korrigerer rulleprofilen og forbedrer overflatefinishen. For møller som håndterer tunge og store valser, må selve dreiebenken ha passende stivhet, spindelkraft og klemkapasitet. Når du vurderer en maskin, vær oppmerksom ikke bare på dens maksimale sving- og senteravstand, men også på dens evne til å opprettholde nøyaktighet under avbrutt skjæring og varierende skjæredybde, som er vanlig ved rekondisjonering av smidde eller støpte valser.
 CNC rulle dreiebenk for rulledreiing og rekondisjonering Denne CNC-rulle dreiebenken er egnet for grov- og finishdreiing av ruller, fjerning av skadede lag samtidig som profilen korrigeres og overflatefinishen forbedres. Den er designet med stivhet og spindelkraft for å håndtere tunge og store ruller, og opprettholde nøyaktigheten under avbrutt kutting. Se produkt →
Rullringer, som opplever noe av det mest alvorlige kontaktbelastningen, krever ofte sliping i stedet for bare å snu. En vertikal valseringsslipemaskin kan oppnå den høye dimensjonsnøyaktigheten og overflatekvaliteten som er nødvendig for å bevare ringytelsen. Det bidrar også til å forkorte rekondisjoneringssyklusen ved å gi operatøren en stabil plattform som ikke går på akkord med konsentrisitet eller mønster før ringen returnerer til møllen. Sliping er ofte det siste stadiet som avgjør om en rekondisjonert ring når den nødvendige overflateruheten og profiltoleransen.
 Vertikal CNC rullering slipemaskin for presisjonssliping Denne vertikalslipemaskinen er spesialisert for sliping av wolframkarbidvalseringer som brukes i høyhastighetstrådproduksjon. Den tilbyr grov, halvfin, fin og gnistfri sliping av ytre sirkel og R-pass spor, med høy effektivitet og en helt lukket design for å forbedre prosessmiljøet. Se produkt →
Når rulleringer krever at et større volum av materiale fjernes, må dreieprosessen være sterk og stabil. En kraftig CNC rullering dreiebenk som kan kjøre med høyt dreiemoment samtidig som den opprettholder et akseptabelt vibrasjonsnivå, kan redusere behandlingstiden betydelig. For et stålverks interne vedlikeholdsverksted er muligheten til å bytte mellom en valse og en valsering uten å ofre overflatekvalitet en stor fordel. Det reduserer også behovet for å sende deler til et eksternt verksted, noe som legger til ledetid og fraktkostnader til hver vedlikeholdssyklus.
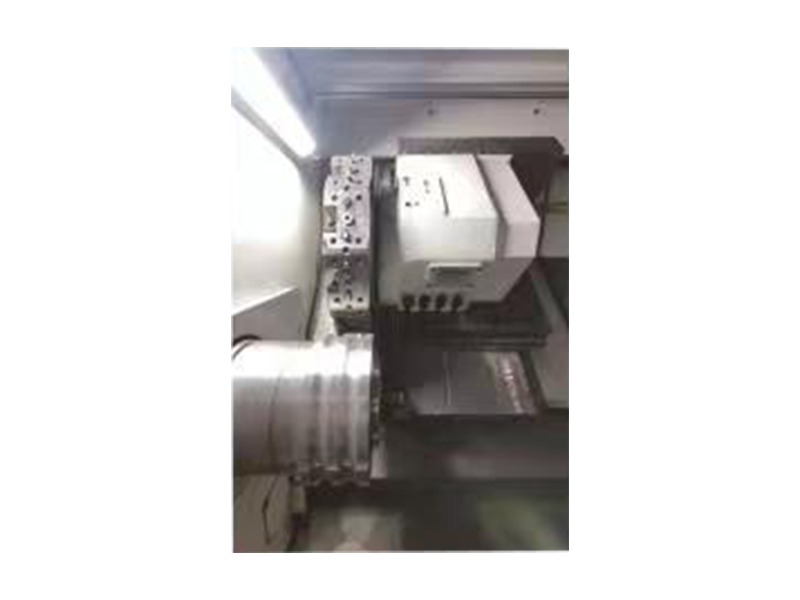 Høy-Speed Steel Roller Rings CNC Roller Ring Lathe Denne kraftige CNC rulleringdreiebenken er bygget for dreiing av rulleringer med høyt dreiemoment, noe som muliggjør effektiv fjerning av større materialvolumer samtidig som stabilitet og overflatekvalitet opprettholdes. Den lar interne verksteder bytte mellom ruller og ringer uten at det går på bekostning av finishen. Se produkt →
Et rullevedlikeholdsprogram som implementeres over natten uten sporing eller tilbakemelding holder sjelden mål. I løpet av det første året foredler fabrikker vanligvis programmet etter hvert som reelle data akkumuleres. De innledende planleggingsintervallene kan justeres, inspeksjonskriteriene kan strammes, og utstyrslisten kan gjennomgås for å avgjøre om én maskin kan dekke flere oppgaver eller om det er behov for en egen enhet for en bestemt rulletype.
Nøkkelen er å gjøre hvert trinn målbart: registrer antall ruller som er rekondisjonert, mål tiden mellom rekondisjoneringssyklusene, og sammenlign frekvensen av uplanlagte feil før og etter at planen ble introdusert. Disse beregningene gir avkastning på investeringen som er enkel å forklare for anleggsledelsen. De hjelper også en mølle med å bestemme når de skal investere i flere maskiner, for eksempel en større CNC rulle dreiebenk eller et mer automatisert slipesenter.
Når programmet kjører, går møllen fra en reaktiv posisjon til en planlagt. Vedlikeholdsverkstedet er ikke lenger et sted nødreparasjoner kommer uten forvarsel. I stedet planlegger verkstedet sitt eget arbeid rundt rulleplanen, og rullepopulasjonen blir en ressurs til som kan administreres med synlighet og tillit.
Et rullevedlikeholdsprogram for et stålverk er ikke et enkelt dokument. Det er et system som kobler sammen tilstanden til valsen, arbeidsplanen til møllen og egenskapene til utstyret som utfører rekondisjoneringen. De mest effektive programmene er bygget fra ekte driftsdata, ikke fra generiske maler. De begynner med en klar klassifisering av rullekritiskitet, bruker deretter en vedlikeholdsstrategi som samsvarer med den faktiske risikoen, og stoler til slutt på maskiner som kan oppnå toleransene på gjentatt basis.
Start med en liten, men viktig gruppe ruller og kjør programmet på dem i noen måneder. Bruk resultatene til å utvide utrullingen til resten av linjen. Denne trinnvise tilnærmingen gir vedlikeholdsteamene nok selvtillit til å automatisere prosessen senere og forhindrer den svært vanlige feilen å prøve å introdusere et svært formelt system over natten i et anlegg som alltid har fungert reaktivt.
Resultatet er et anlegg der rullefeil ikke lenger er en nødsituasjon, hvor rekondisjoneringssyklusene er kortere og mer konsistente, og hvor maskineriet som brukes til vedlikehold er valgt for å levere presisjonen som kreves av moderne rulleoperasjoner.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabrikkscene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rettigheter reservert.


