


A CNC rullebehandlingsmaskin automatiserer bøying, forming og forming av metallplater og spoler med høy presisjon, men presisjon alene garanterer ikke en effektiv operasjon med lite avfall. Avfall i valsebehandling kan komme fra materialavfall, maskinstans, energiineffektivitet og menneskelige feil, som alle øker kostnadene og reduserer gjennomstrømningen. Denne artikkelen skisserer praktiske, handlingsrettede strategier for å minimere avfall i hvert trinn av produksjonsprosessen når du bruker en CNC-valsebehandlingsmaskin.
Før avfall kan reduseres, hjelper det å identifisere hvor det vanligvis kommer fra. I CNC-valsebehandlingsoperasjoner faller avfall generelt inn i noen få tilbakevendende kategorier, som hver krever en annen tilnærming for å håndtere effektivt.
Materialavfall er ofte den største og mest kostbare kilden til ineffektivitet i valsebehandling. Fordi CNC-rullemaskiner opererer basert på programmerte instruksjoner, har nøyaktigheten av den programmeringen en direkte innvirkning på hvor mye råmateriale som brukes kontra bortkastet.
Ved å bruke hekkeprogramvare til å planlegge hvordan deler er ordnet på et ark eller en spole før prosessering, reduseres avfallet betydelig. Ved å simulere oppsettet digitalt før produksjonen starter, kan operatører identifisere det mest materialeffektive arrangementet i stedet for å stole på manuell estimering, som ofte etterlater unødvendige hull mellom delene.
Selv godt planlagte programmer vil produsere skrap hvis selve maskinen ikke er riktig kalibrert. Rulleinnretting, trykkinnstillinger og matehastigheter bør kontrolleres regelmessig, siden selv små avvik kan føre til at materialet bøyes eller trimmes feil, noe som resulterer i kasserte deler som ikke kan gjenbrukes.
Tid som går tapt på maskinstans og langvarige oppsettsprosedyrer fører direkte til bortkastet produksjonskapasitet. Å redusere disse forsinkelsene krever både prosedyreendringer og forebyggende vedlikeholdspraksis.
Å lage standardiserte oppsettsjekklister for vanlige jobbtyper reduserer tiden operatørene bruker på å justere innstillingene mellom kjøringene. Lagring av påviste programparametere for tilbakevendende deler eliminerer også behovet for å omprogrammere fra bunnen av hver gang en kjent jobb går tilbake til timeplanen.
Uplanlagte havarier er en av de mest forstyrrende formene for avfall, siden de stopper produksjonen fullstendig og ofte resulterer i ufullstendige eller skadede deler igjen i maskinen. En forebyggende vedlikeholdsplan som tar for seg smøring, rulleslitasje og kontroller av kontrollsystemet før problemer oppstår, hjelper til med å unngå disse kostbare avbruddene.
| Vedlikeholdsoppgave | Anbefalt frekvens | Avfall forhindret |
| Kontroll av rullejustering | Ukentlig | Materialavfall fra misforming |
| Smøring av bevegelige deler | Ukentlig | Uplanlagt nedetid |
| Kalibrering av kontrollsystem | Månedlig | Unøyaktigheter i programmeringen |
| Inspeksjon av verktøyslitasje | Månedlig | For tidlig feil med verktøyet |
Energiavfall blir ofte oversett fordi det ikke produserer synlig skrap, men det gir likevel unødvendige kostnader til produksjonen. CNC-valsebehandlingsmaskiner bruker strøm selv under inaktive perioder, og ineffektive driftsinnstillinger kan øke energibruken uten å forbedre utskriftskvaliteten.
Ved å gruppere lignende jobber reduseres antallet ganger maskinen trenger å slå på, kjøle ned eller bytte mellom vesentlig forskjellige innstillinger. Batchbehandling av lignende materialtykkelser eller delgeometrier i rekkefølge minimerer energi brukt på gjentatte justeringer.
Å kjøre maskinen med unødvendig høye hastigheter eller trykk for et gitt materiale forbedrer ikke ytelsen og øker ofte energiforbruket samtidig som verktøyslitasjen akselereres. Å matche innstillingene nøyaktig til materialspesifikasjonene, i stedet for å standardisere til maksimal kapasitet, sparer energi uten å ofre kvaliteten.
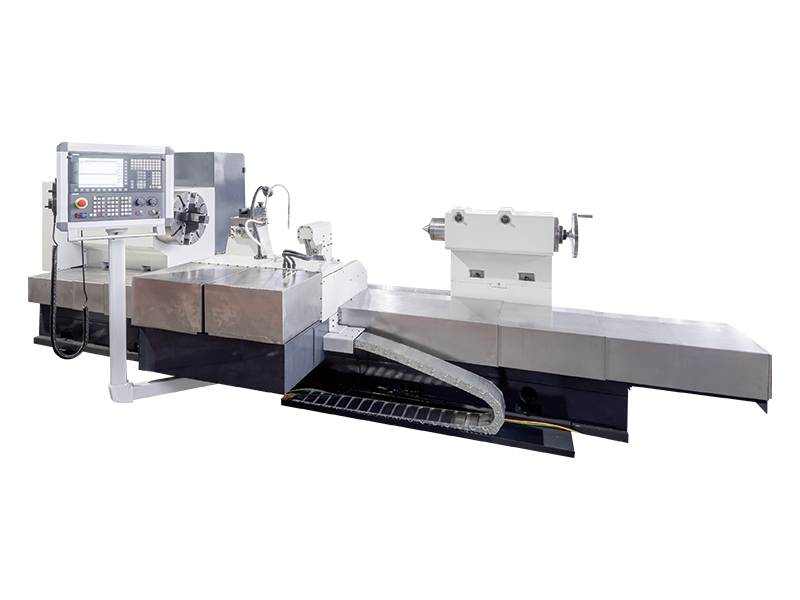
Valser og verktøy representerer en betydelig investering, og for tidlig slitasje forårsaket av feil driftsparametere er en form for avfall som blander seg over tid. Å velge riktig valsetrykk, hastighet og matehastighet for hver materialtype forlenger verktøyets levetid og reduserer hyppigheten av kostbare utskiftninger. Operatører bør også unngå å behandle materialer utenfor verktøyets nominelle tykkelse eller hardhetsområde, siden dette akselererer slitasjen langt utover normale forventninger.
Manuelle korrigeringer og omarbeid krever arbeidstimer som ellers kunne brukt på produktive oppgaver. To komplementære strategier bidrar til å redusere denne formen for avfall: øke automatiseringen der det er hensiktsmessig og sikre at operatørene er riktig opplært til å fange opp problemer tidlig.
Å redusere avfall i CNC-valsebehandling er ikke en engangsløsning, men en pågående prosess med måling og foredling. Sporing av nøkkelberegninger som skrothastighet, maskinoppetid og energiforbruk per produsert enhet gir en klar grunnlinje som forbedringer kan måles mot. Regelmessig gjennomgang av disse dataene med operatører og vedlikeholdspersonell hjelper til med å identifisere nye muligheter for avfallsreduksjon som kanskje ikke er synlige fra en enkelt inspeksjon eller revisjon.
Ved å adressere materialbruk, maskinoppetid, energiforbruk, verktøyets levetid og arbeidseffektivitet sammen, kan produsenter redusere avfallsmengden meningsfullt gjennom hele arbeidsflyten for valsebehandling. Disse forbedringene reduserer ikke bare produksjonskostnadene, men bidrar også til mer konsistent produktkvalitet og en mer bærekraftig produksjon totalt sett.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabrikkscene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rettigheter reservert.


