


Ved konvensjonell bearbeiding av rulledreiebenker er operatørene avhengige av manuell måling, håndhjulsjusteringer og analoge måleavlesninger for å kontrollere skjæredybde, matehastighet og arbeidsstykkedimensjoner. Hvert av disse trinnene introduserer en potensiell kilde til menneskelig feil. Feillesing av en gradert urskive med et halvt graderingsmerke – en forskjell så liten som 0,02 mm – kan gjøre et helt rullearbeidsstykke ute av toleranse, noe som resulterer i kostbart omarbeid eller direkte skrot. Akkumulert tretthet under lange produksjonsskift forringer operatørens nøyaktighet ytterligere, ettersom konsentrasjonen som kreves for å konsekvent lese og svare på analog tilbakemelding avtar over tid. I bransjer som papirproduksjon, stålforedling, trykking og tekstilproduksjon, der rulloverflatens geometri direkte bestemmer den endelige produktkvaliteten, oversettes disse menneskeskapte dimensjonelle inkonsekvensene til feltfeil, kundeklager og betydelige økonomiske tap.
Den fleksibel høyytelses digital display rulle dreiebenk ble utviklet spesielt for å håndtere disse sårbarhetene. Ved å erstatte analoge urskiver og manuell estimering med sanntids digitale avlesninger, programmerbar parameterlagring og automatisert tilbakemeldingskontroll, endrer denne klassen av maskiner fundamentalt operatørens rolle fra aktiv måleutøver til prosessovervåker – noe som dramatisk reduserer frekvensen og omfanget av menneskelige feil uten å kreve kapitalinvesteringen til et helautomatisert CNC-maskinsenter.
En digital skjermrulle dreiebenk kombinerer den strukturelle robustheten til en kraftig rulledreiemaskin med et integrert digitalt avlesningssystem (DRO) og, på modeller med høyere spesifikasjoner, et programmerbart kontrollgrensesnitt som styrer aksebevegelse, spindelhastighet og matehastigheter. Begrepet "fleksibel" refererer til maskinens kapasitet til å imøtekomme et bredt spekter av rullediametre, lengder og materialer - fra små trykksylindere som måler 100 mm i diameter til store papirmølleruller som overstiger 1500 mm - innenfor samme maskinplattform, ofte gjennom justerbar halestokkposisjonering, utskiftbare verktøysystemer og variabelt spindelhastighetsområde.
"Høy ytelse" beskriver kombinasjonen av spindelstivhet, skjærekraft, termisk stabilitet og digital målepresisjon som sammen gjør at maskinen kan opprettholde stramme dimensjonstoleranser over lange kontinuerlige skjærepass. Rulle dreiebenk-operasjoner involverer ofte materialfjerningspassasjer på flere meter i lengde langs herdet stål, støpejern, gummibelagte eller komposittrulloverflater - forhold som tester både maskinens strukturelle integritet og konsistensen av kontrollsystemets tilbakemeldingssløyfe. Maskiner med høy ytelse oppfyller disse kravene gjennom forsterket sengkonstruksjon, høyoppløselige lineære kodere og temperaturkompenserte målesystemer.
Den digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
En av de mest lumske feilkildene ved analog dreiebenkoperasjon er parallakse – det tilsynelatende skiftet i skivepekerens posisjon når operatørens siktlinje ikke er perfekt vinkelrett på skiveflaten. Studier av presisjonsbearbeidingsmiljøer har dokumentert parallaksefeil på opptil 0,03 mm på standard håndhjulsskiver sett fra typiske stående posisjoner. Det digitale displayet eliminerer parallakse fullstendig ved å presentere en absolutt numerisk verdi som leser identisk uavhengig av operatørens synsvinkel, hodehøyde eller avstand fra panelet. Denne enkeltendringen fjerner en feilkilde som påvirker hver enkelt aksejustering som gjøres under et produksjonsskift.
Moderne DRO-systemer på fleksible rulledreiebenker tilbyr både absolutte og inkrementelle posisjoneringsmoduser, som kan byttes ved å trykke på en knapp. I absolutt modus refereres alle viste koordinater til et fast datumpunkt - typisk rulleflaten eller en referanseskulder - etablert ved starten av operasjonen. I inkrementell modus tilbakestilles displayet til null ved enhver operatørdefinert posisjon, og viser bare avstanden som er flyttet fra det referansepunktet. Muligheten til å bytte mellom disse modusene uten matematisk beregning forhindrer de akkumulerte aritmetiske feilene som oppstår når operatører manuelt sporer flere sekvensielle inkrementelle bevegelser på analoge maskiner, der en enkelt addisjonsfeil forplanter seg gjennom alle påfølgende posisjoneringstrinn.
Utover sanntidsposisjonsvisning, har høyspesifikasjoner, fleksible digitale skjermrulledreiebenker parameterminnesystemer som tillater komplette maskineringsprogrammer – inkludert måldiametre ved flere posisjoner langs rullelengden, matingshastigheter, spindelhastigheter og etterbehandlingsdybder – som kan lagres, tilbakekalles og utføres av enhver operatør uten å stole på individuelle ferdighetsnivåer eller erfaring.
Denne evnen løser et av de mest vedvarende kvalitetskonsistensproblemene ved rullebearbeiding: variasjonen mellom operatører. Når en erfaren operatør setter opp et valseslipepass basert på følelse, vane og personlige tommelfingerregler utviklet over år, vil replikering av dette oppsettet med en mindre erfaren kollega introdusere betydelig variasjon. Med digital parameterlagring blir den første operatørens velprøvde parametere et validert program som enhver påfølgende operatør kan hente frem og utføre med identiske innstillinger, uavhengig av deres individuelle erfaringsnivå. Resultatet er at delkvalitet blir en funksjon av programmet snarere enn personen - et grunnleggende skifte i kvalitetssikringsfilosofien.
Mange digitale skjermdreiebenker implementerer en målverdi med hørbar eller visuell varslingsfunksjon. Operatøren legger inn den endelige måldimensjonen for et gitt kutt, og DRO-systemet overvåker live-posisjonsavlesningen mot dette målet. Når verktøyet nærmer seg innenfor en programmert nærhet – for eksempel 0,05 mm fra den endelige diameteren – aktiverer systemet en advarselsindikator, som varsler operatøren om å redusere matehastigheten og forberede seg på å stoppe. Dette forhindrer den vanlige feilen med å overskride måldiameteren under uoppmerksom eller sliten manuell mating, som på en rulledreiebenk ikke kan korrigeres uten å monteres på nytt og kuttes på nytt fra en større diameter.
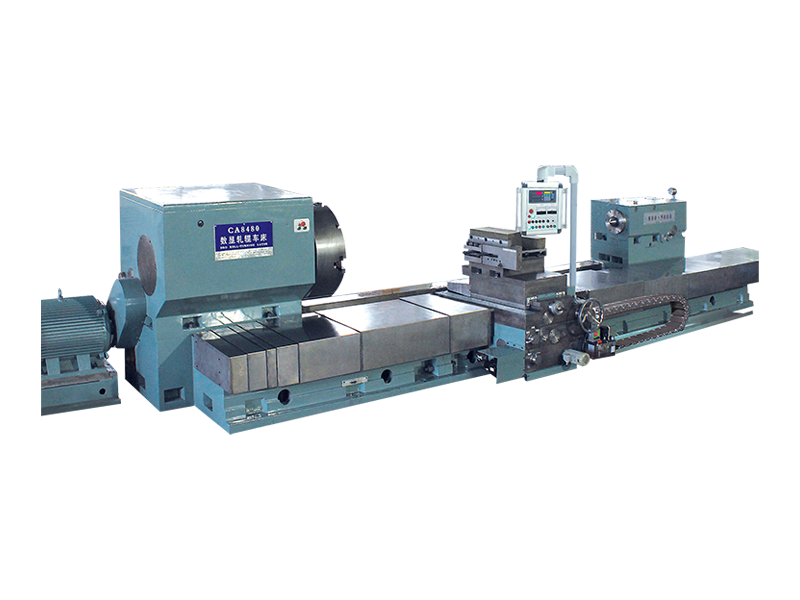
Digitale skjermrulledreiebenker er tilgjengelige i flere konfigurasjoner med stadig høyere nivåer av automatisering og feilreduksjonsevne. Tabellen nedenfor sammenligner nøkkelfunksjonene på tvers av standard, forbedrede og høyytelseskonfigurasjoner for å hjelpe kjøpere med å identifisere riktig spesifikasjonsnivå for deres produksjonskrav.
| Funksjon | Standard DRO | Forbedret DRO | Høy ytelse |
| Skjermoppløsning | 0,001 mm | 0,001 mm | 0,0001 mm |
| Parameterlagring | Ingen | Opptil 50 programmer | Ubegrenset (USB/nettverk) |
| Målvarselfunksjon | Nei | Hørbart varsel | Hørbar automatisk matingsstopp |
| Kodertype | Magnetlist | Optisk glassvekt | Optisk termisk kompensasjon |
| Spindelhastighetskontroll | Manuell girkasse | Variabel frekvensomformer | Servostyrt med CSS |
| Datautgang | Ingen | USB eksport | Sanntidsnettverk/MES-kobling |
Digitale dreiebenker med høy ytelse utstyrt med servostyrte spindeldrev kan implementere Constant Surface Speed (CSS) – en funksjon som automatisk justerer spindelens turtall når skjæreverktøyet beveger seg radialt innover eller utover under frontoperasjoner for å opprettholde en konsistent skjærehastighet ved verktøyspissen uavhengig av den øyeblikkelige arbeidsstykkets diameter. På en rulledreiebenk hvor operatøren manuelt velger en fast spindelhastighet, endres den faktiske skjærehastigheten ved verktøyspissen ettersom diameteren varierer, noe som forårsaker inkonsekvent spondannelse, overflatefinishvariasjon og uforutsigbar verktøyslitasje. Disse variasjonene krever at operatøren foretar kontinuerlige kompenserende vurderinger - en kognitivt krevende oppgave som introduserer ytterligere menneskelige feil, spesielt under lange rulleprofiler med flere diametre.
CSS-kontroll fjerner denne kognitive byrden fullstendig ved å automatisere spindelhastighetsresponsen. Operatøren legger ganske enkelt inn måloverflatehastigheten i meter per minutt for arbeidsstykkematerialet som kuttes, og kontrollsystemet håndterer alle turtallsjusteringer transparent. Resultatet er konsistent overflatefinish over hele rulleprofilen, forutsigbar og repeterbar verktøylevetid, og en fullstendig eliminering av overflatehastighetsrelaterte operatørjusteringsfeil.
Utover de tekniske spesifikasjonene, er den praktiske daglige arbeidsflyten for å betjene en fleksibel høyytelses digital skjermrulledreiebenk strukturert for å minimere den kognitive belastningen på operatøren under repeterende produksjonssykluser. Feilreduksjon oppnås ikke bare gjennom bedre målemaskinvare, men gjennom intelligent grensesnittdesign som veileder operatører gjennom hvert trinn i prosessen.
Produsenter som har gått over fra konvensjonelle analoge dreiebenker til fleksible digitale displaymaskiner med høy ytelse, rapporterer konsekvent målbare reduksjoner i dimensjonale avvisningsrater. Typiske dokumenterte forbedringer inkluderer reduksjoner i diameter utenfor toleranseavvisninger på 60 til 80 prosent sammenlignet med grunnlinjer før konvertering, reduksjoner i overflatefinishavvik på 40 til 60 prosent som kan tilskrives CSS-kontroll og konsistent matehastighetsstyring, og reduksjoner i oppsettsrelaterte førstedelsfeil på over 70 prosent gjennom tilbakekalling av veiledet oppsettsekvenser.
Dense improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabrikkscene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rettigheter reservert.


