


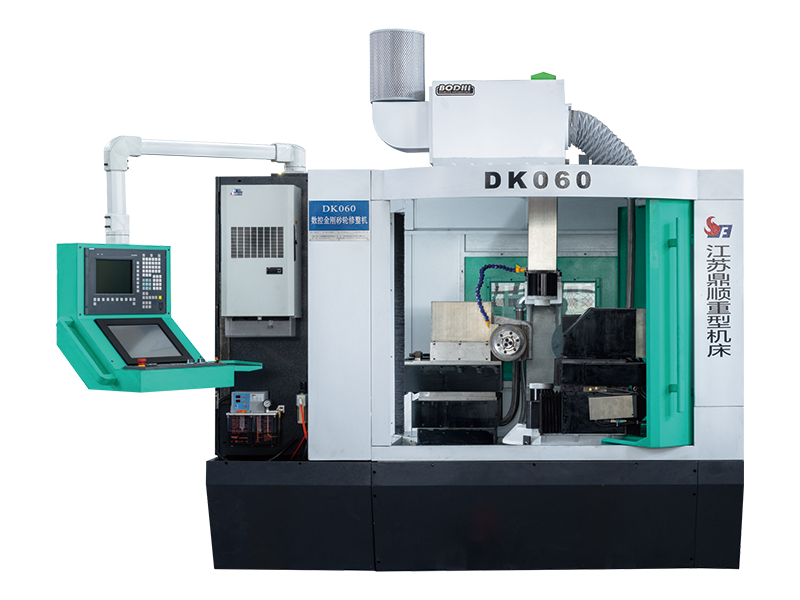
A slipemaskin for diamanthjul er et verktøy eller en maskin som brukes til å gjenopprette skjæreytelsen og den geometriske nøyaktigheten til slipeskiver. Over tid blir slipeskivene belastet med arbeidsstykkemateriale, mister sine skarpe skjærekanter og utvikler ujevne profiler. Dressing fjerner det slitte ytre laget av hjulet, eksponerer friske slipekorn og korrigerer hjulets form. Diamant brukes som forbindingsmateriale fordi det er det hardeste kjente stoffet og effektivt kan skjære gjennom de slipende kornene på hjulet - enten disse kornene er aluminiumoksid, silisiumkarbid eller kubisk bornitrid (CBN).
Dressing-prosessen tjener to forskjellige formål: truing og dressing. Truing gjenoppretter den geometriske formen til skiven - gjør den perfekt rund og sikrer at overflateprofilen er riktig for den tiltenkte slipeoperasjonen. Dressing åpner opp hjulets overflatestruktur, og skaper porøsiteten og skarpheten som trengs for effektiv kuttehandling. Begge funksjonene utføres ofte samtidig med en diamantsliper, avhengig av verktøytype og maskinkonfigurasjon som brukes.
Diamantbearbeidingsverktøy og slipemaskiner kommer i flere forskjellige konfigurasjoner, hver egnet for spesifikke hjultyper, maskinoppsett og produksjonskrav. Å forstå forskjellene mellom dem er det første skrittet mot å velge den riktige løsningen for slipeoperasjonen.
Ettpunkts diamantkommode er den mest tradisjonelle og mye brukte typen. Den består av en enkelt naturlig eller syntetisk diamant montert på spissen av et stålskaft. Operatøren beveger kommoden over overflaten til den roterende slipeskiven med en kontrollert matehastighet og dybde. Single-point dressers er svært effektive for trimming og dressing av rette hjul som brukes til overflatesliping, sylindrisk og senterløs sliping. Deres største fordel er enkelhet: de er rimelige, enkle å bruke og kan slipes på nytt ved å rotere skaftet litt for å eksponere en frisk diamantflate. Imidlertid slites de relativt raskt når man kler hardere skiver som CBN eller diamantslipeskiver.
Multi-point diamant kommoder inneholder flere små diamantpartikler fordelt over spissen området, i stedet for en enkelt stor stein. Dette fordeler bandasjebelastningen over flere kontaktpunkter, noe som resulterer i lengre verktøylevetid og en mer jevn overflatefinish på det kledde hjulet. De er spesielt godt egnet for høyproduksjonsmiljøer hvor påkledningsfrekvensen er høy og konsistent hjultopografi er kritisk. Flerpunkts kommoder gir en litt annen overflatetekstur sammenlignet med enkeltpunktsverktøy - vanligvis en finere, mer jevn skjæreflate - noe som kan være fordelaktig når du sliper komponenter som krever lav overflateruhet.
Roterende diamantdressere, også kjent som diamantdressingsruller eller roterende dressingsskiver, bruker en roterende skive eller rull impregnert med diamantpartikler for å kondisjonere slipeskiven. Dressingsvalsen drives enten av en separat motor eller ved kontakt med selve slipeskiven (en konfigurasjon som kalles crush dressing). Roterende kommoder er svært effektive og i stand til å reprodusere komplekse profiler på slipeskivens overflate med utmerket repeterbarhet. De er det foretrukne valget i CNC-slipemaskiner der automatiserte dressingssykluser er programmert og profilnøyaktighet er avgjørende. Avveiningen er kostnad: roterende diamantkommoder er betydelig dyrere enn stasjonære typer, selv om de tilbyr langt lavere pris per kjole over lange produksjonsserier.
Diamantslipeblokker og -pinner brukes først og fremst til å skjære superslipeskiver - spesielt CBN- og diamantslipeskiver - der konvensjonelle avbindingsverktøy er ineffektive. Disse verktøyene består av en bundet blokk av mykere slipende materiale, som hvitt aluminiumoksid eller silisiumkarbid, innebygd med fine diamantpartikler. Når de presses mot et roterende superslipeskive, fjerner de selektivt bindematerialet mellom slipekornene, åpner opp hjulstrukturen og forbedrer kutteeffektiviteten. De brukes ofte i verktøy- og kuttersliping, presisjonssliping av overflater og alle applikasjoner der superabrasive skiveytelse må gjenopprettes uten å endre skivens geometri vesentlig.
Blade-type og form diamant dressers er spesialiserte verktøy utviklet for å kle slipeskiver til en spesifikk tilpasset profil. I stedet for å kle en flat eller enkel radiusflate, er disse verktøyene formet for å matche det motsatte av ønsket hjulprofil og krysses over hjulflaten for å gjengi den formen nøyaktig. De brukes mye i tannhjulsliping, gjengesliping og produksjon av komponenter med komplekse tverrsnittsprofiler. Diamantsegmentene eller bladene er arrangert for å matche den nødvendige formen, og slitasje må overvåkes nøye fordi enhver forringelse av kommodeprofilen vil bli direkte overført til arbeidsstykket.
| Type | Best for | Profilevne | Relativ kostnad |
| Enkeltpunkt | Generelle, rette hjul | Enkel flat/vinkel | Lavt |
| Multi-Point | Høyproduksjon, konsistent finish | Flat/moderat radius | Lavt–Medium |
| Roterende rull | CNC-sliping, komplekse profiler | Komplekse former | Høy |
| Blokker/stikk | Superabrasive hjul (CBN/diamant) | Kun åpning | Lavt–Medium |
| Form/blad | Gjenge-, gir- og profilsliping | Egendefinerte profiler | Middels – Høy |
Selv med riktig kommodetype valgt, avhenger dressingsresultatene sterkt av hvordan prosessen utføres. Små feil i oppsett eller teknikk kan gi et hjul som skjærer dårlig, genererer overdreven varme eller etterlater dårlig overflatefinish på arbeidsstykker. Følgende praktiske tips dekker de viktigste parameterne og vanene som skiller middelmådige dressingsresultater fra utmerkede.
Ettpunkts diamantborde må monteres i en liten vinkel - vanligvis 10 til 15 grader fra vertikalen, skråstilt i retningen for hjulrotasjonen. Denne vinkelen sikrer at diamantspissen kontakter hjulet rent og forhindrer at kommoden blir dratt inn i hjuloverflaten, noe som vil føre til flising og for tidlig slitasje. Diamanten bør også plasseres litt under hjulets senterlinje, ikke over den, for å opprettholde en stabil kuttehandling. Roterende kommoder har sine egne krav til hastighetsforhold spesifisert av produsenten, og unnlatelse av å matche disse forholdene vil resultere i enten en for åpen eller for glasert hjuloverflate.
Traverseringshastigheten til kommoden over hjulflaten styrer direkte den resulterende overflatetopografien. En langsom matingshastighet gir en fin, jevn skiveoverflate som er egnet for sluttsliping, mens en raskere matingshastighet skaper en grovere, mer åpen struktur som er ideell for aggressiv materialfjerning. Tilsvarende bør skjæredybden per bandasjepass holdes liten – typisk mellom 0,01 mm og 0,03 mm per pass – for å unngå å overbelaste diamanten og generere overdreven varme. Å ta flere lette pasninger er nesten alltid bedre enn å prøve å kle seg tungt i en enkelt pasning.
Dressing genererer betydelig varme i kontaktsonen mellom diamanten og hjulet. Uten kjølevæske kan denne varmen knekke diamantspissen, skade hjulbindingen og forårsake termiske påkjenninger som fører til for tidlig hjulbrudd. Påfør alltid en sjenerøs strøm av slipekjølevæske - vannløselig væske eller oljebasert kjølevæske avhengig av prosessen - rettet nøyaktig mot bandasjens kontaktpunkt. Flomkjølevæske påført fra siden er ofte utilstrekkelig; en dedikert kjølevæskedyse plassert for å treffe det nøyaktige kontaktpunktet gir langt bedre termisk beskyttelse og sponskylling.
Diamantkommoder slites over tid, og en slitt kommode gir inkonsekvente resultater. For enkeltpunktsverktøy, inspiser diamantspissen regelmessig under forstørrelse og roter skaftet med 30 til 45 grader når en flat slitasjefasett blir synlig. Dette avslører en frisk nyanse og gjenoppretter bandasjeytelsen. For flerpunkts- og roterende kommoder, spor det totale antallet utførte kjoler og sammenlign kvaliteten på hjuloverflaten med kjente gode resultater. Når dressing begynner å kreve flere passeringer for å oppnå akseptabel skarphet, er det på tide å bytte ut eller rekondisjonere verktøyet.
Mange operatører kler seg bare når de merker åpenbare problemer – brennemerker, dårlig overflatefinish eller dimensjonsavvik. Ved presisjonssliping er denne reaktive tilnærmingen for sent. Etablering av en proaktiv påkledningsplan basert på antall deler som er slipt eller volumet av materiale som fjernes, holder hjulet i optimal stand og forhindrer gradvis kvalitetsforringelse. For kritiske bruksområder som lagerløp eller romfartskomponenter, er påkledning etter hver batch eller ved faste materialfjerningsintervaller standard praksis.
Å forstå hva du ikke skal gjøre er like verdifullt som å kjenne til beste praksis. Følgende feil blir ofte observert i verksteder og fører til dårlige dressingsresultater, forkortet verktøylevetid og skadede slipeskiver:
Ved å unngå disse fallgruvene og bruke de praktiske retningslinjene som er beskrevet ovenfor, kan operatører forlenge både slipeskivens levetid og levetiden til diamantsliperen betydelig, samtidig som de konsekvent produserer arbeidsstykker som oppfyller strenge krav til dimensjoner og overflatekvalitet.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabrikkscene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rettigheter reservert.


