


Computer Numerical Control (CNC) maskinering i tungindustri refererer til automatisert, programdrevet drift av storskala maskinverktøy designet for å kutte, forme, bore, bore eller slipe materialer som er betydelig større, tyngre og hardere enn de som behandles i generell produksjon. Mens det grunnleggende CNC-prinsippet – ved å bruke forhåndsprogrammerte digitale instruksjoner for å kontrollere verktøybevegelser med høy presisjon – er det samme på tvers av alle skalaer, opererer tungindustri CNC-maskiner i et fundamentalt annerledes fysisk miljø. De må håndtere arbeidsstykker som kan veie titalls eller hundrevis av tonn, spenne over flere meter i lengde og være laget av materialer som konstruksjonsstål, støpejern, titanlegeringer, nikkelsuperlegeringer eller herdet verktøystål. Selve maskinene er tilsvarende massive, med maskinsenger som kan strekke seg 20 meter eller mer, spindelmotorer vurdert til hundrevis av kilowatt, og strukturelle rammer designet for å opprettholde dimensjonsnøyaktighet under de enorme skjærekreftene som genereres ved fjerning av metall ved industrielle hastigheter.
Industrier som er avhengige av tung CNC-maskinering inkluderer romfart, skipsbygging, kraftproduksjon, produksjon av gruveutstyr, olje og gass, jernbane og tungt anleggsutstyr. I hver av disse sektorene er de maskinerte komponentene - turbinaksler, marine propeller, trykkbeholderflenser, vindturbinnav, lokomotivrammer - sikkerhetskritiske deler der dimensjonsnøyaktighet direkte bestemmer operasjonell ytelse og strukturell integritet. CNC-teknologi gjør det mulig å oppnå de stramme toleransene disse delene krever mens man håndterer skala- og materialutfordringene som ville gjøre manuell maskinering upraktisk eller umulig.
Tung industri bruker flere forskjellige kategorier av CNC-maskiner, hver optimalisert for en spesifikk kombinasjon av arbeidsstykkestørrelse, geometri og nødvendig maskineringsoperasjon. Å forstå hvilken maskintype som gjelder for hvilken oppgave er avgjørende for produksjonsingeniører som spesifiserer utstyr for tunge produksjonsanlegg.
Boremøller er blant de viktigste CNC-maskinene i tungindustrien. Horisontale borefreser (HBM) posisjonerer en roterende spindel horisontalt og mater den inn i et stasjonært eller bordmontert arbeidsstykke, noe som gjør dem ideelle for bearbeiding av boringer, store flate overflater og komplekse funksjoner på bokslignende komponenter som girkassehus, hydrauliske manifolder og maskinverktøykropper. HBM-er av gulv- og bordtype kan romme arbeidsstykker som måler flere meter i hver dimensjon og veier mange tonn, med arbeidsstykket montert på et roterende bord som gjør at alle flater kan maskineres i ett enkelt oppsett. Vertikale borefreser - også kalt vertikale dreiebenker (VTLs) i sin dreiekonfigurasjon - monterer arbeidsstykket horisontalt på en stor roterende frontplate og bringer skjæreverktøyet ned ovenfra, noe som gjør dem ideelle for ringer, flenser, hjul og sirkulære komponenter med stor diameter som ville være vanskelig å balansere i en konvensjonell horisontal dreiebenk.
Gantry-type CNC-fresemaskiner har en brostruktur som spenner over en bred maskinseng, med ett eller flere fresehoder montert på broens tverrskinne. Arbeidsstykket sitter på sengen og enten forblir stasjonær mens broen beveger seg langs maskinens lengde, eller broen er fast og sengen går under den. Denne konfigurasjonen er spesielt egnet for maskinering av store flate eller profilerte overflater på lange, tunge komponenter - konstruksjonsstål, støpebaser for store plastinjeksjonsformer, flyvingeribber og skipsskrogseksjoner. Gantrymaskiner med flere hoder kan samtidig utføre grov- og etterbehandlingsoperasjoner på forskjellige områder av det samme arbeidsstykket, noe som reduserer syklustiden dramatisk på store deler. Noen kraftige portalmaskiner har sengebredder som overstiger 5 meter og lengder over 30 meter, med evnen til å fjerne hundrevis av kilo materiale i timen.
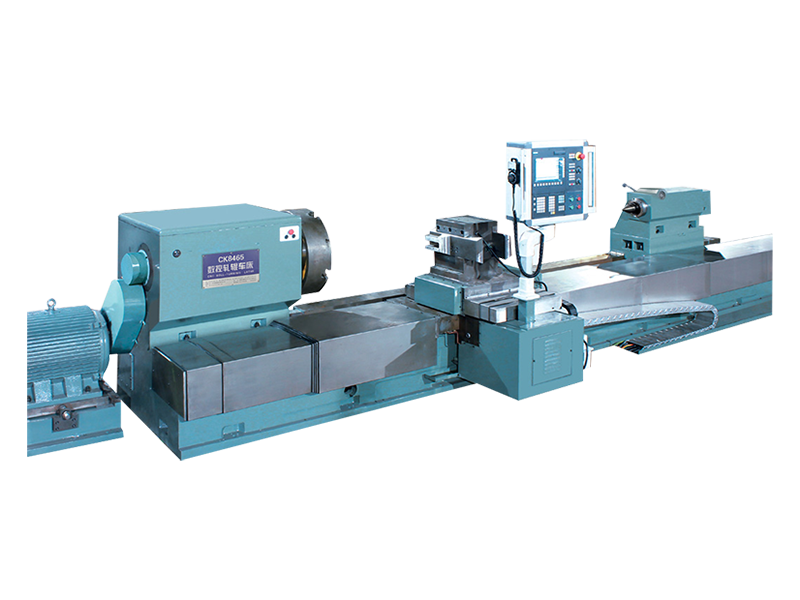
Tunge CNC dreiebenker og dreiesentre håndterer rotasjonsbearbeiding av store sylindriske komponenter - aksler, ruller, spindler, sylindre og ringer med stor diameter. Disse maskinene har robuste hodestokker, kraftige senger med herdede og slipte føringsveier, og bakstokker som kan støtte aksler som kan være 10 meter eller mer lange og veie titalls tonn. Moderne tunge CNC-dreiesentre inkluderer verktøy i spenning – roterende skjæreverktøy montert i tårnet – som gjør det mulig å utføre frese-, bore- og gjengeoperasjoner på dreiekomponenten uten å fjerne den fra maskinen, noe som muliggjør komplett maskinering i ett enkelt oppsett. I stål- og papirindustrien brukes slipe- og dreiemaskiner for arbeidsruller som er spesialiserte varianter av tunge dreiebenker for å gjenopprette valsens overflategeometri etter slitasje.
Dyphullsboring er en spesialisert maskineringsprosess som brukes til å produsere lange, rette, presise boringer i komponenter som pistolløp, hydrauliske sylindre, trykkbeholderrør og kjølekanaler for sprøytestøpeform. CNC-dyphullsboremaskiner bruker spesialisert verktøy - enten pistolbor eller BTA-systemer (Boring and Trepanning Association) - som inkluderer interne kjølevæskekanaler for å spyle spon kontinuerlig fra skjæresonen, og forhindrer sponpakking og verktøybrudd i hull som kan være 50 eller flere diametre dype. CNC-kontroll av matehastighet, spindelhastighet og kjølevæsketrykk er avgjørende for å opprettholde boringens retthet og overflatefinish over hele hulldybden. I tung industri kan disse maskinene bore boringer i smiing og støpegods som veier flere tonn, med borediametere fra 20 mm til flere hundre millimeter.
Presisjonssliping av store komponenter utføres på CNC sylindriske slipemaskiner, overflateslipere og interne slipemaskiner skalert for tungindustriapplikasjoner. Store CNC sylindriske slipemaskiner brukes til å finslipe aksler, valser og spindler til endelige dimensjonale og overflatefinishtoleranser etter dreiing, for å oppnå rundhet og sylindrisitet innenfor mikron på komponenter som kan være flere meter lange. CNC overflateslipere med magnetiske chucker som måler flere kvadratmeter brukes til å slipe flate referanseoverflater på maskinverktøysbaser, store dysesett og strukturelle komponenter der flathet innenfor noen få mikrometer er nødvendig. Disse maskinene bruker CNC for å kontrollere hjulbearbeiding, mate-inkrementer og gnist-ut-passeringer med en presisjon som manuell sliping ikke kan oppnå pålitelig på store arbeidsstykker.
Tungindustri CNC-maskiner må levere et spesifikt sett med tekniske evner som skiller dem fra standard produksjonsmaskineringssentre. Disse egenskapene bestemmer direkte kvaliteten og den økonomiske levedyktigheten til delene de produserer.
Ulike tungindustrier stiller tydelige krav til CNC maskineringsevne, og forståelsen av disse sektorspesifikke kravene bidrar til å klargjøre hvorfor tunge CNC-maskiner er uunnværlige i det industrielle landskapet.
| Industrisektoren | Typiske komponenter | Primære CNC-maskintyper | Nøkkelkrav |
| Kraftproduksjon | Turbinaksler, foringsrør, løpehjul | Tunge dreiebenker, 5-akse freser | Trange toleranser, superlegeringsbearbeiding |
| Skipsbygging | Propeller, rorstammer, veivaksler | VTL-er, horisontale boremøller | Stor diameter, bronse/rustfri |
| Gruveutstyr | Knuserammer, mølleforinger, tannhjul | Gantry møller, kjedelige møller | Tunge støpegods, slitesterkt stål |
| Olje og gass | BOP-komponenter, ventilhus, flenser | Dyphullsbor, dreiesentre | Høytrykkstetningsflater, Inconel |
| Vindenergi | Nav, hovedaksler, ringgir | VTLs, gear hobbing, sliping | Stor diameter, utmattelseslevetid kritisk |
Mange tungindustrikomponenter har komplekse tredimensjonale geometrier som ikke kan maskineres fullstendig på konvensjonelle 3-akse maskiner uten flere oppsett og reposisjonering, som hver introduserer potensielle innrettingsfeil. Fem-akset CNC-bearbeiding – der skjæreverktøyet kan vippes og roteres i forhold til arbeidsstykket i tillegg til standard X-, Y- og Z-lineære akser – løser denne utfordringen ved å tillate at komplekse konturerte overflater kan maskineres i ett enkelt oppsett med kontinuerlig verktøyorienteringskontroll. I tung industri er 5-akse kapasitet spesielt verdifull for maskinering av turbinbladprofiler, propellbladoverflater, store strukturelle komponenter i luftfarten og dysehulrom med dype underskjæringer eller bratte vegger.
Tunge 5-akse bearbeidingssentre kombinerer den strukturelle massen som kreves for stiv, kraftig skjæring med den geometriske fleksibiliteten til full 5-akset bevegelse, vanligvis oppnådd gjennom svingbare spindelhoder (A- og B-akserotasjon) kombinert med et roterende bord (C-akse). CNC-kontrolleren må samtidig koordinere alle fem aksene i sanntid - en beregnings- og kontrollutfordring som moderne høyytelses CNC-systemer håndterer gjennom avanserte interpolasjonsalgoritmer og høyhastighets servodrifter.
Moderne tungindustri CNC-maskiner er ikke lenger frittstående utstyr, men integrerte noder i digitale produksjonsmiljøer. CNC-kontrollere kommuniserer nå toveis med CAM-programvare, produksjonsplanleggingssystemer, kvalitetsstyringsplattformer og ERP-systemer for bedrifter, noe som muliggjør et nivå av produksjonskoordinering og datasynlighet som transformerer hvordan tunge komponenter produseres.
CNC-maskiner for tung industri representerer noe av den mest sofistikerte og dyktige produksjonsteknologien som finnes, og kombinerer presisjonen og repeterbarheten til datastyrt bevegelse med den strukturelle styrken, kraften og skalaen som trengs for å behandle de største og mest krevende arbeidsstykkene i moderne industriell produksjon. Fra portalfresemaskiner som strekker seg over lengden på en fotballbane til dyphullsboremaskiner som produserer presisjonsboringer i multitonns smiing, disse systemene er de essensielle verktøyene som gjør storskala energiinfrastruktur, transportutstyr og industrimaskiner mulig. Etter hvert som digital integrasjon blir dypere og maskineringsteknologien fortsetter å utvikle seg, vil tungindustri CNC-maskiner bare bli dyktigere, mer tilkoblet og mer sentrale i produksjonsprosessene som underbygger den globale industrielle økonomien.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabrikkscene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rettigheter reservert.


